- Дом
- Товары
- Сборка двутавровой балки, сварка, выпрямление, интегральная машина
- Фрезерный станок с торцевой поверхностью двутавровой балки
- Машина для снятия фаски с пластин
- Машина для соединения пластин встык
- Станок для резки полосовых пластин с ЧПУ
- Линия по производству балок BOX
- Линия по производству сварных швов двутавровых балок
- Вращатель сосуда для трубных резервуаров Вращающийся ролик
- Станок для резки труб с ЧПУ
- Позиционер
- Манипулятор для сварки резервуаров для труб
- Сварочное оборудование специального назначения
- Машина для правки угловой стали
- Оборудование для производства тавровой балки
- Трубомонтажный и сварочный аппарат
- H Beam I Beam BOX Beam Steel Structure Member Переворачивающее оборудование
- Производство двутавровых балок
- Машина для изготовления двутавровых балок
- Аппарат для сварки двутавровых балок с интегрированной функцией
- Интегральная машина для сварки двутавровых балок
- Краткое описание станка для изготовления двутавровых балок Wuxi JACK
- Машина для сварки двутавровых балок «три в одном»
- Линия по производству двутавровых балок
- Автоматическая и ручная линия по производству двутавровых балок
- Слайды на линии по производству двутавровых балок Wuxi JACK
- Оборудование в линии по производству двутавровых балок
- Машина для сборки двутавровых балок
- Технический взгляд на станок для сборки двутавровых балок Wuxi JACK
- Сварочный аппарат двутавровой балки
- Сварочный аппарат двутавровой балки с открытой структурой
- Wuxi JACK H Beam Gantry сварочный аппарат Направляющие
- Портальный сварочный аппарат SAW с двутавровой балкой
- Машина для правки двутавровых балок
- Машина для правки фланцев двутавровой балки
- Обзор станка для правки двутавровых балок Wuxi JACK
- Станок для продольной правки балки
- Пластинчатый процесс
- Краевой фрезерный станок
- Кромкофрезерный станок общего назначения
- Фрезерный станок с длинным ходом с двумя головками
- Фрезерный станок с расширенной конфигурацией
- Преимущества кромкофрезерного станка Wuxi JACK
- Зубофрезерный станок Wuxi JACK
- Машина для стыковой сварки пластин
- Машина для плоскостыковой сварки
- Мощный аппарат для стыковой сварки пластин Wuxi JACK
- Станок для закругления кромок
- Станок для закругления кромок Wuxi JACK
- Машина для закругления кромок широкой пластины
- Машина для закругления кромок узкой полосы
- Стальная конструкция
- Фрезерный станок по торцу балки
- Wuxi JACK Торцевой фрезерный станок Преимущество
- Стандартные модели торцевых фрезерных станков для балок
- Фрезерный станок с торцевой поверхностью балки специального размера
- Используйте фрезерный станок для торцевой поверхности балки стальной конструкции Wuxi JACK
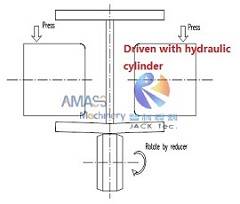
- Машина для правки угловой стали
- Схема машины для правки угловой стали Wuxi JACK
- Линия по производству балок BOX
- Краткий обзор линии по производству балок Wuxi JACK BOX
- Линия по производству тавровых балок
- Примечания к линии по производству двутавровых балок Wuxi JACK
- Оборудование для переворачивания стальных конструкций
- Краткая информация об оборудовании для переворачивания стальных конструкций Wuxi JACK
- Цепной манипулятор стальной конструкции
- Wuxi JACK Стальная конструкция машины и производственной линии
- Станок для правки стальных конструкций Wuxi JACK
- Машина для правки жестких пластин
- Машина для правки ребристых пластин Wuxi JACK
- Трубомонтажный и сварочный аппарат
- Автоматическая сварка
- Сварочный позиционер
- Двухосевой сварочный позиционер
- Превосходство сварочного позиционера Wuxi JACK
- Сварочный позиционер с тремя осями управления
- Поворотный сварочный стол с одной рабочей осью
- Позиционер для сварки головы и хвоста
- Специально изготовленный сварочный позиционер
- Сварочный позиционер с сервоприводом
- Сварочное приспособление
- Сварочное оборудование
- Краткое описание аппарата для сварки труб Wuxi JACK
- Сварочный аппарат для труб
- Сварочный манипулятор
- Сварочная колонна и стрела
- Введение в сварочную колонну и стрелу Wuxi JACK
- Сварочный центр
- Сбор сварочного аппарата Wuxi JACK
- Автоматический сварочный трактор
- Сварочный вращатель
- Обычный стандартный сварочный вращатель
- Резюме по сварочному вращателю Wuxi JACK
- Специально изготовленный сварочный вращатель
- Сварочный вращатель в использовании
- Индивидуальный сварочный вращатель
- станок с ЧПУ
- Станок для резки труб с ЧПУ
- Станок для резки пересечения труб с ЧПУ
- Усовершенствованный станок для резки труб с ЧПУ Wuxi JACK
- Фрезерный станок с ЧПУ
- Станок для резки полосовых пластин с ЧПУ
- Станок для резки пластин с ЧПУ
- Станок для плазменной резки с ЧПУ
- Станок для сверления и резки с ЧПУ
- Комплекс раскройного станка с ЧПУ
- Обзор станка для резки листового металла с ЧПУ Wuxi JACK
- Резюме на одной странице об Уси ДЖЕКЕ
- Wuxi JACK Сварочное оборудование и машины
- Оборудование для резки и обработки Wuxi JACK
- Выпрямляющая машина Wuxi JACK
- Линия по производству стальных конструкций Wuxi JACK
- Машина для сварки стальных конструкций Wuxi JACK
- Классификация станкостроения
- видео
- Рабочее видео машины для стыковой сварки пластин
- Рабочее видео станка для резки труб с ЧПУ
- Рабочее видео фрезерного станка по торцу балки
- Рабочее видео станка для изготовления двутавровых балок
- Видео сборки двутавровой балки, сварки, выпрямления интегральной машины
- Видео о машине для сварки двутавровых балок со встроенной функцией
- Видео о машине для сварки двутавровых балок «три в одном»
- Рабочее видео кромкофрезерного станка
- Рабочее видео универсального кромкофрезерного станка
- Видео работы кромкофрезерного станка с двумя головками
- Видео о фрезерном станке с расширенными функциями
- Видео стандартного и специального концевого фрезерного станка Wuxi JACK
- Контакт