1. Пресс-балка, направленная вниз, на машине для сборки балок Wuxi JACK IH:
1) Эта конструкция устройства в машине Wuxi JACK полностью отличается от конструкции других производителей, , как и в случае с машиной для правки сварки H-балки 3 в 1:
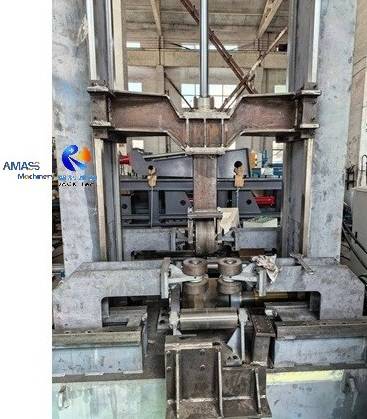
2) Машина Wuxi JACK ( слева ) прижимает балку вниз по сравнению с другими производителями ( справа ): ( Рис.1, 2 )
3) Как показано на фотографиях выше, пресс-балка машины для сборки балок Wuxi JACK IH имеет прочную конструкцию прямоугольной коробчатой конструкции с силой скольжения , обеспечивающей движение вниз для надежного зажима двутавровой балки. Стоимость производства намного выше , а производительность намного надежнее и плавнее. ;
4) Хотя в машинах других производителей нисходящая балка пресса направляется с помощью 4 роликов, соответствующее движение вниз осуществляется посредством силы скольжения , соответствующая производительность имеет более короткий срок службы, чем продукты Wuxi JACK;
2. Габаритные размеры и прочность машины для сборки балок Wuxi JACK IH:
1) Здесь некорректно вклеивать фото на весь комплект машин других производителей. Мы просто демонстрируем нашу основную машину, чтобы продемонстрировать нашу надежную конструкцию:
2) Вид спереди на машину для сборки двутавровой балки модели Wuxi JACK Z15, 2025 год , для восточноевропейского клиента: ( Рис.3 )
3) Габаритные размеры и стоимость производства машины для сборки балок Wuxi JACK IH намного больше и выше, чем у других производителей. . Наша цель - предоставлять клиентам долговечную, стабильную и высококачественную продукцию, а не продукцию, которую можно быстро выбросить ;
4) В эту эпоху жесткой конкуренции , , когда многие производители тайно меняют свою конструкцию и снижают затраты на производство машин, чтобы снизить цену продажи и получить более выгодную позицию в конкуренции, на самом деле не заботятся о реальном качестве и последующей производительности на площадке клиента только для получения неправомерной прибыли. Нелегко поддерживать веру в то, что « Действительно уделяет первоочередное внимание долгосрочным интересам клиентов », что Wuxi JACK настаивает на нашем дизайне и качестве наших машин. Мы считаем, что проницательные клиенты понимают ценность наших машин;
3. В чем особенность большой и сверхмощной машины для сборки двутавровых балок Wuxi JACK Z30?
Наши достижения: В 2025 и 2026 годах компания Wuxi JACK произвела 3 комплекта машин для сборки балок IH и прихваточной сварки больших моделей Z30 для клиентов в Индии, на Ближнем Востоке и в Южной Америке. Клиенты приходят из энергетики, стальных конструкций, строительства мостов. Это важная веха в поставке клиентам больших моделей машин для сборки двутавровых балок Wuxi JACK. Подводя итог, можно отметить несколько технических особенностей:
1) Длина рольганга входного и выходного конвейера: H-образная балка большого поперечного сечения обычно также имеет большую длину. Так, модель Z30 обычно оснащена 4 сегментами рольгангов по 2,6 м каждый для входного и выходного конвейеров;
2) Прихваточная сварка 2 CO на машине для сборки большой двутавровой балки Z30 и машине для прихваточной сварки:
а) Автоматическая или ручная сварка? Модель Z30 завершила производство и прошла FAT (заводские приемочные испытания) инженерами заказчика в августе 2026 года, а не автоматическую 2 прихваточную сварку в CO;
б) Это связано с тем, что размер двутавровой балки очень велик, особенно толщина полки ( 80 мм) и стенки ( 70 мм ). Если использовать автоматическую сварку, иногда невозможно получить полностью провариваемый сварной шов, и этим часто можно пренебречь. В таких случаях оператору необходимо выполнить регулировку и подправить сварку. В этом отношении ручная прихваточная сварка более применима для большой модели машины для сборки балок IH;
3) Конструкция машины для сборки балок большой модели Wuxi JACK Z30:
Также произошли большие изменения в конструкции машины: высота сборки стенки двутавровой балки увеличена с 2000 мм до 3000 мм. Двумя типичными модификациями являются:
I, Прижимная балка, направленная вниз :
Сравнение основной рамы, вид спереди обычной рамы Z15-Z20 ( слева ) и большой модели Z28-Z30 ( справа ). Машина для сборки и прихваточной сварки IH балки (снято в августе 2026 г.): ( Рис. 4, 5 ).
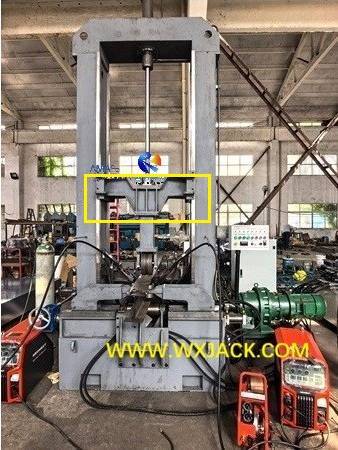
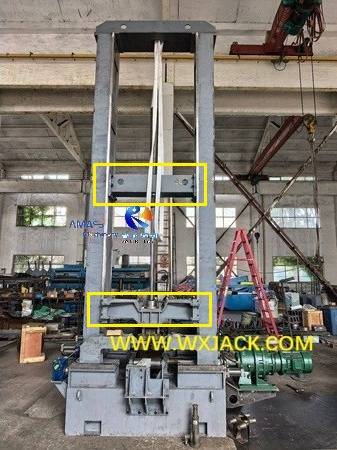
а) Как видно на двух фотографиях выше, в обычной модели Z15-Z20 внутри верхнего портала имеется только одна нисходящая прижимная балка, которая подходит для полотна двутавровой балки высотой до 1500 мм/1800 мм/2000 мм;
б) В больших моделях Z28-Z30 последовательно Нижний предназначен для прижатия к верхней поверхности верхнего фланца двутавровой балки, выполняет ту же функцию, что и в обычных моделях машины для сборки двутавровой балки; Верхний предназначен для установки на 3 класса высоты стенки двутавровой балки: 1500 мм, 2000 мм, 3000 мм. Переключение между этими 3 классами осуществляется с помощью мостового крана и ручной фиксации; соединены 2 части направленной вниз прижимной балки.
II, Внешняя распорка :
сравнение основной рамы, вид сбоку обычной модели Z15-Z20 ( слева ) и большой модели Z28-Z30 ( справа ). Машина для сборки и прихваточной сварки IH балки (снято в августе 2026 г.): ( Рис.6, 7 )
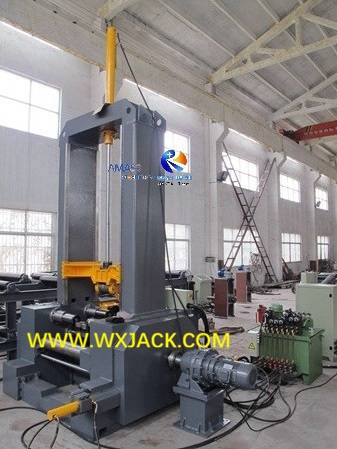
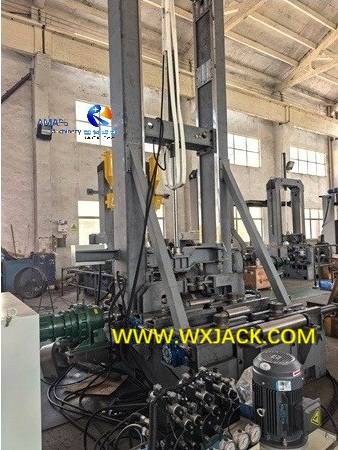
а) Как видно из двух фотографий выше, в обычной модели Z15-Z20 сам верхний портал может удерживаться в вертикальном положении с достаточной прочностью и целостностью, без внешней поддержки;
б) В больших моделях Z28-Z30 из-за большой высоты ( 6 м ) основной машины необходимы 2 наклонных распорки под углом 45°, которые помогут удерживать основную машину Z30 в вертикальном положении;
4. Прочные и долговечные механические узлы станка для сборки балок Wuxi JACK IH в 2025 году:


